فارسی


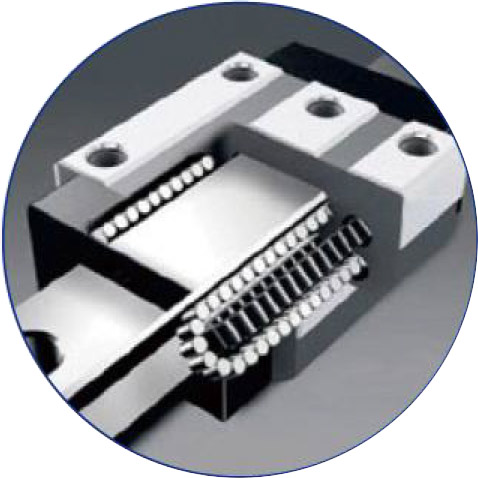
سه محور ارائه شده با ریل های غلتکی سفت و سخت فوق العاده بالا می توانند بارهای مساوی را در چهار جهت تحمل کنند. نگهدارنده غلتکی ارائه شده ممکن است از انحراف جلوگیری کند و حرکت متعادل و پایدار را متوجه شود و دقت و پایداری ماشین ابزار را پس از کارکرد طولانی مدت تضمین کند.
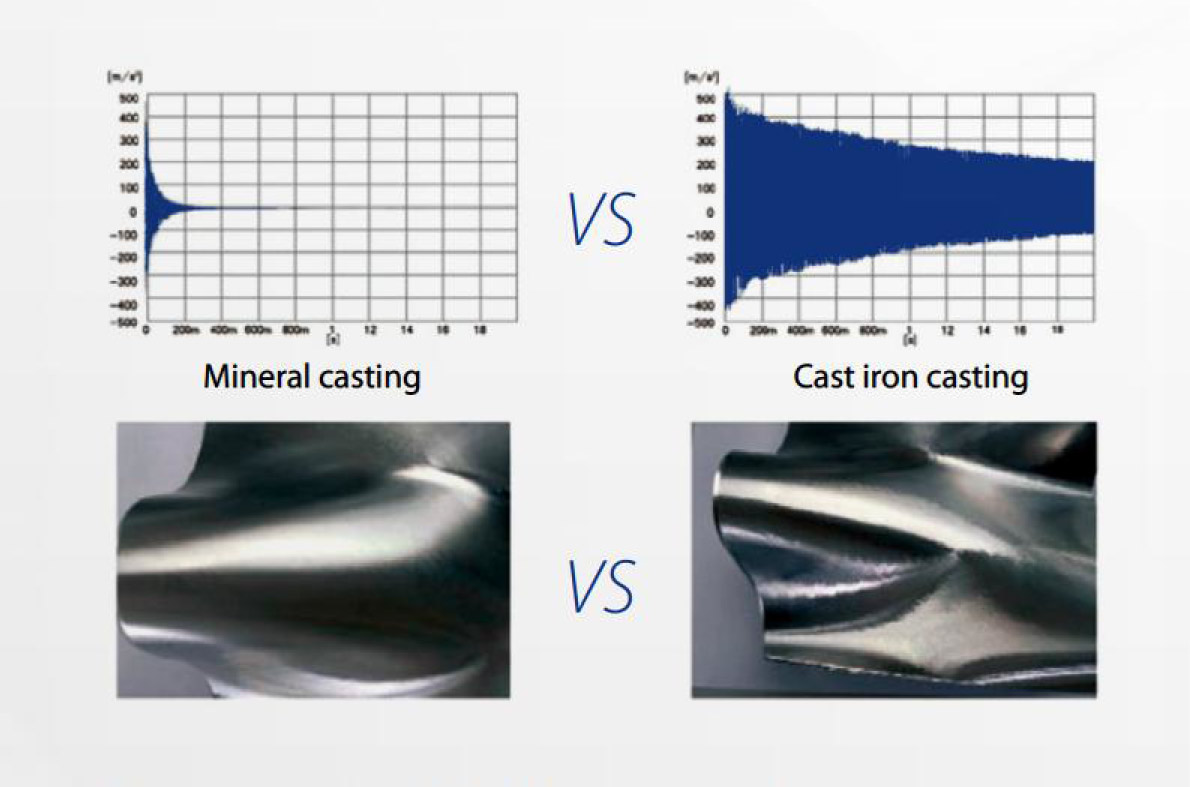
تست کنتراست پاسخ ارتعاش خودکار میرایی ثابت کرده است که ریخته گری های معدنی دارای جذب ارتعاش قوی هستند که 10 برابر چدن است. تحت بار دینامیکی زیاد، ثبات دقت ماشین ابزار تضمین می شود و کیفیت ماشینکاری سطح قطعه کار تا 20٪ بهبود می یابد.
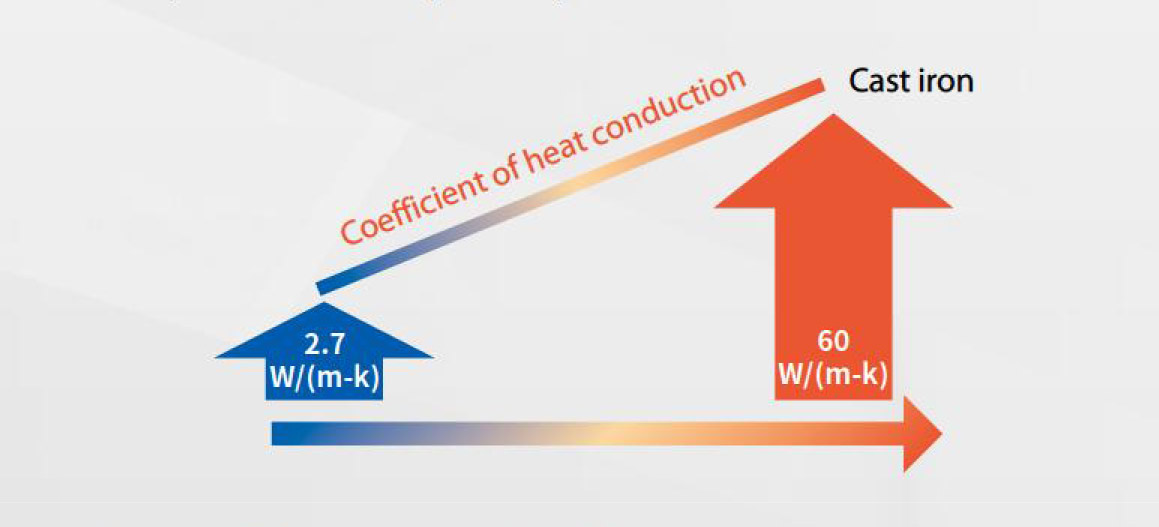
رسانایی حرارتی 1/20 چدن و ظرفیت گرمایی ویژه 2.1 برابر چدن است. در فرآیند ماشینکاری قطعات توسط ماشین ابزار، تأثیر حرارتی عامل اصلی ایجاد انحراف ابعاد ماشینکاری است. پایداری حرارتی عالی و اینرسی حرارتی ممکن است به طور موثر تغییر شکل ماشین ابزار ناشی از تغییرات دما را کنترل کند و از دقت ماشینکاری پایدار ماشین ابزار اطمینان حاصل کند.
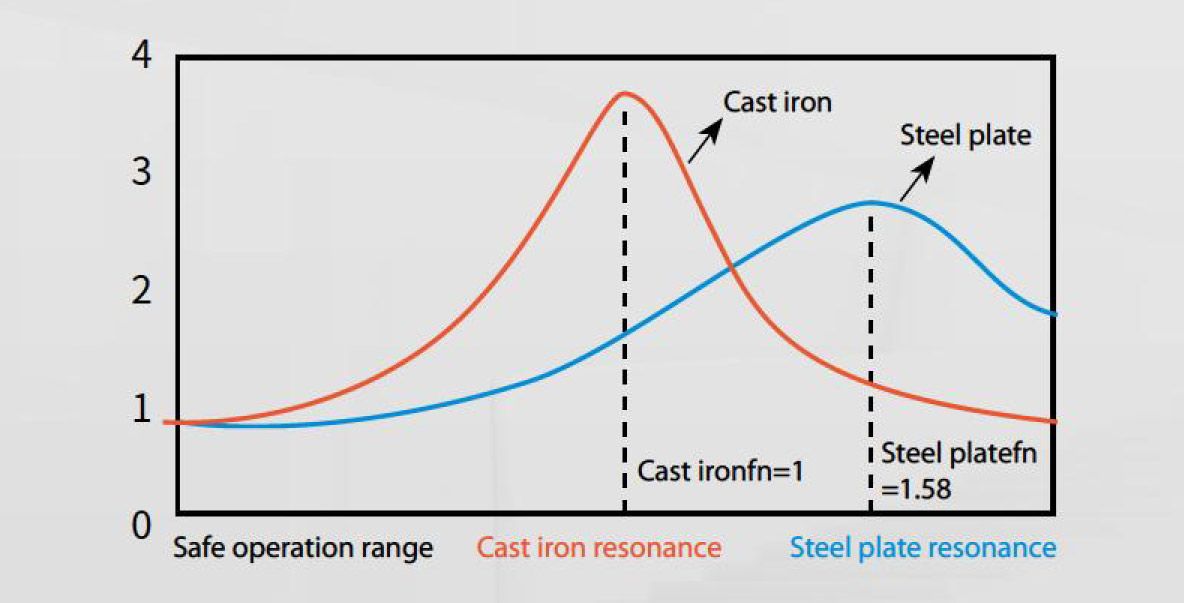
قطعات متحرک توسط فولاد کم آلیاژ با مقاومت بالا جوش داده می شود. مدول الاستیک قطعات متحرک حدود 1.4 برابر چدن است و استحکام کلی سازه بیش از 30 درصد بهبود یافته است.
با فرض همان سختی، وزن جوش های فولادی در مقایسه با ریخته گری آهن حدود 20٪ تا 30٪ کاهش می یابد، که به طور موثری اینرسی قطعات متحرک را کاهش می دهد و پاسخ دینامیکی را 10٪ تا 20٪ بهبود می بخشد.
در مقایسه با مواد چدنی با همان ساختار، فرکانس طبیعی جوشکاری فولاد به طور قابل توجهی بهبود می یابد، امکان تشدید در حین برش کاهش می یابد و ثبات برش و دقت ماشینکاری بهبود می یابد.